språk
Branschnyheter
Hur man väljer rätt CV-led för fordonsdrivsystem: En teknisk köpguide
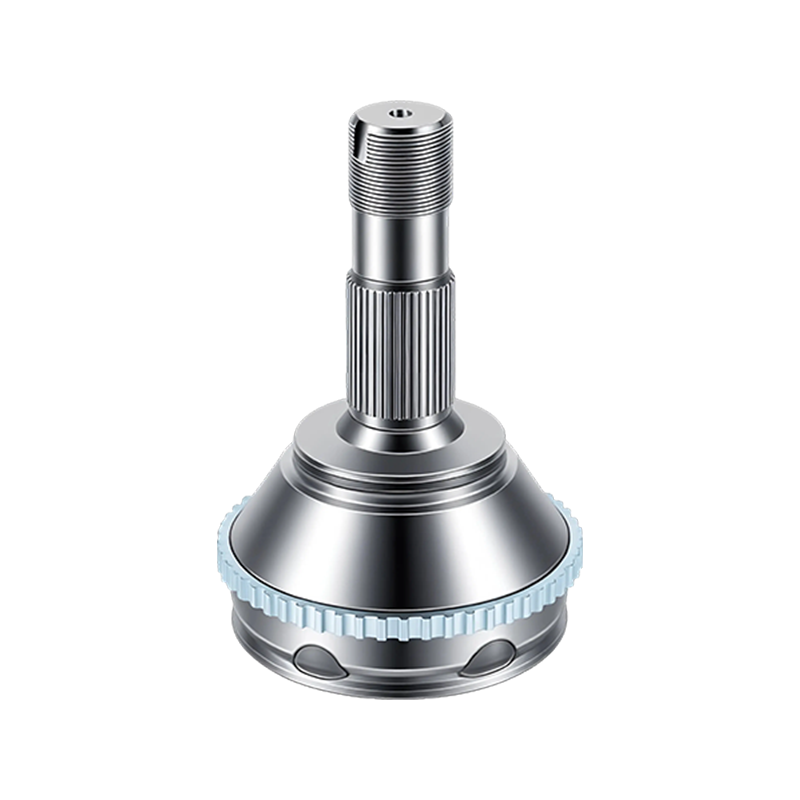
Funktionen hos en CV-led i ett fordons drivlina
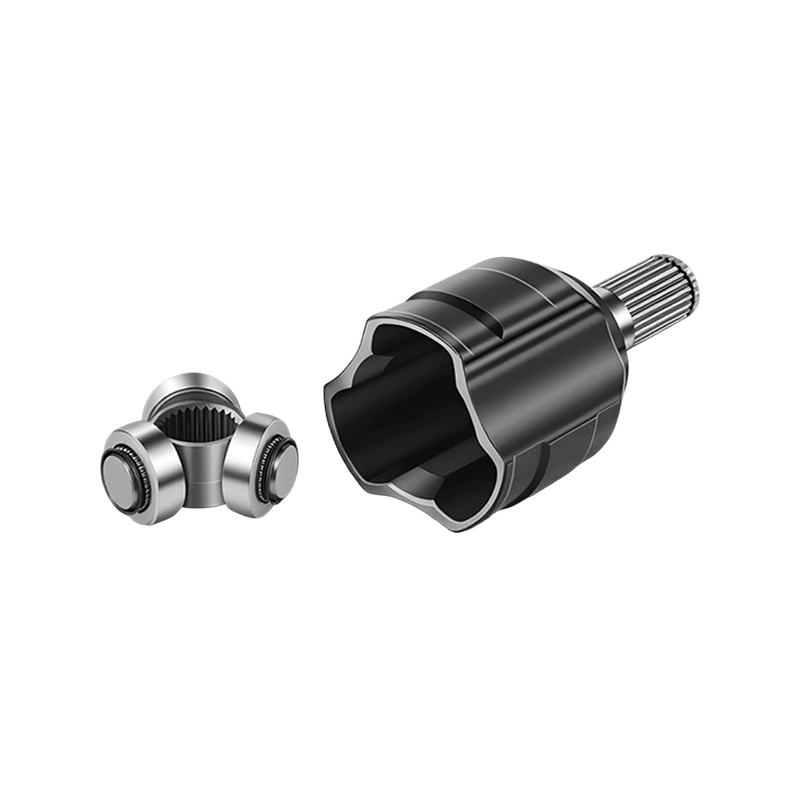
A konstant hastighet led sitter mellan transmissionen och hjulnavet och överför rotationskraft med konstant vinkelhastighet även när fjädringsrörelsen ändrar drivvinkeln. Till skillnad från en universalknut, som introducerar hastighetsfluktuationer när man kör i vinkel, bibehåller en korrekt konstruerad CV-kniv jämn vridmomenttillförsel genom både rattlås och fjädringskompression. Detta är anledningen till att framhjulsdrivna och fyrhjulsdrivna plattformar nästan helt förlitar sig på CV-leder snarare än äldre design i kardanstil.
För ingenjörer och inköpsteam som skaffar ersättnings- eller OEM-komponenter är urvalsprocessen sällan så enkel som att matcha ett artikelnummer. Fordonsvikt, vridmoment, artikulationsräckvidd och arbetscykel alla former som foggeometri, burdesign och bagagerumsmaterial kommer att hålla i fält. Att välja fel förkortar inte bara livslängden; det kan introducera vibrationer, förändringar i styrkänslan och i allvarliga fall, drivlina fel vid motorvägshastighet.
Den här guiden går igenom de tekniska kriterierna som skiljer en tillförlitlig skarv från en som kommer att misslyckas i förtid, och täcker fogtyper, materialvetenskap, slitdiagnos, leverantörsutvärdering och kostnadsberäkningar som är viktiga under en flottas eller produktionsseries livslängd.
Drivlinans layout formar också det belastningsmönster som varje led ser under sin livstid. En framhjulsdriven sedan ber för det mesta sina utombordare att hantera ett stadigt vridmoment vid måttliga styrvinklar, medan en kompakt crossover med kortare hjulbas och snävare svängradie pressar samma leder närmare sin maximala artikulationsgräns på daglig basis. Fyrhjulsdrivna system med fyrhjulsdrift och deltidsdrift lägger till ytterligare en variabel, eftersom kraftdelningsförhållanden och låsningsdifferentialer tillfälligt kan leda en mycket större andel av vridmomentet genom en enda axel än vad en jämförbar framhjulsdriven plattform någonsin skulle kunna se. Att förstå var en given fordons- eller flottapplikation finns i detta spektrum är det första praktiska steget innan man jämför artikelnummer eller leverantörsofferter, eftersom det begränsar fältet till skarvfamiljer som faktiskt var designade för den last- och vinkelkombinationen snarare än sådana som bara passar bultmönstret, vilket sparar tid senare i utvärderingsprocessen.
Typer av CV-leder: Fasta vs Störande mönster
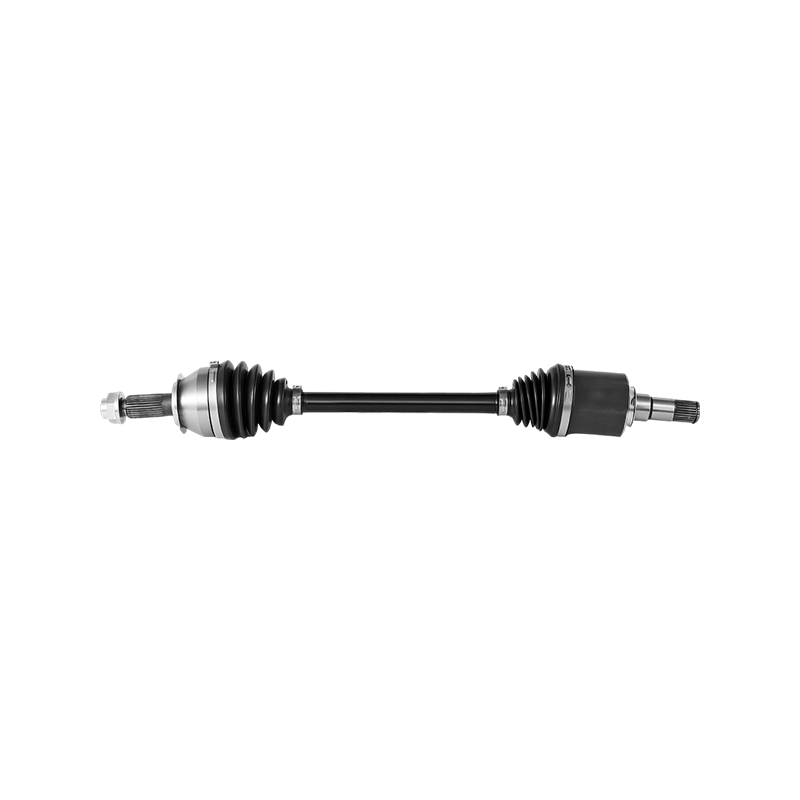
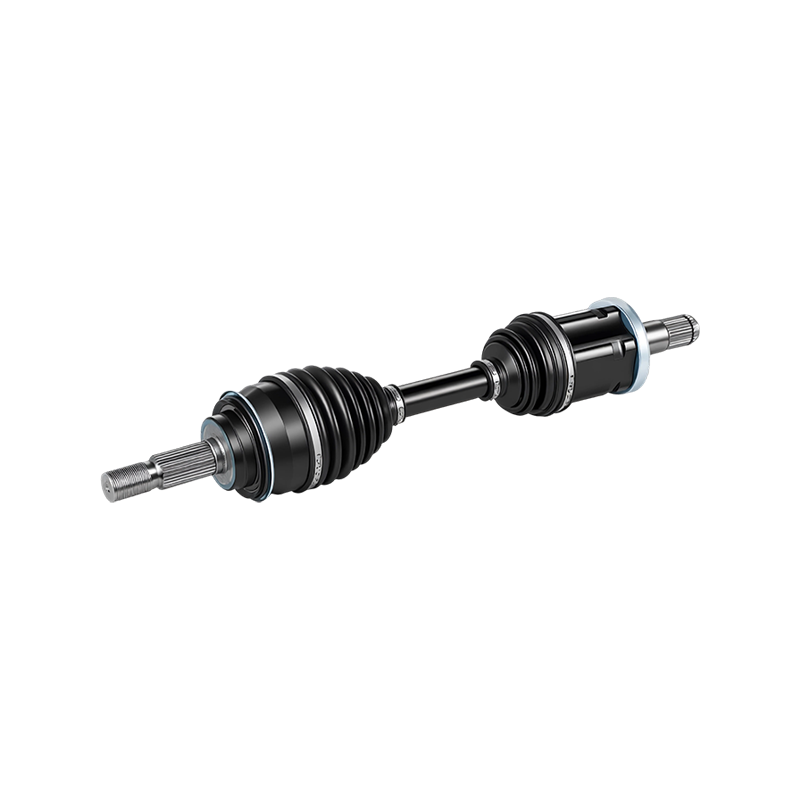
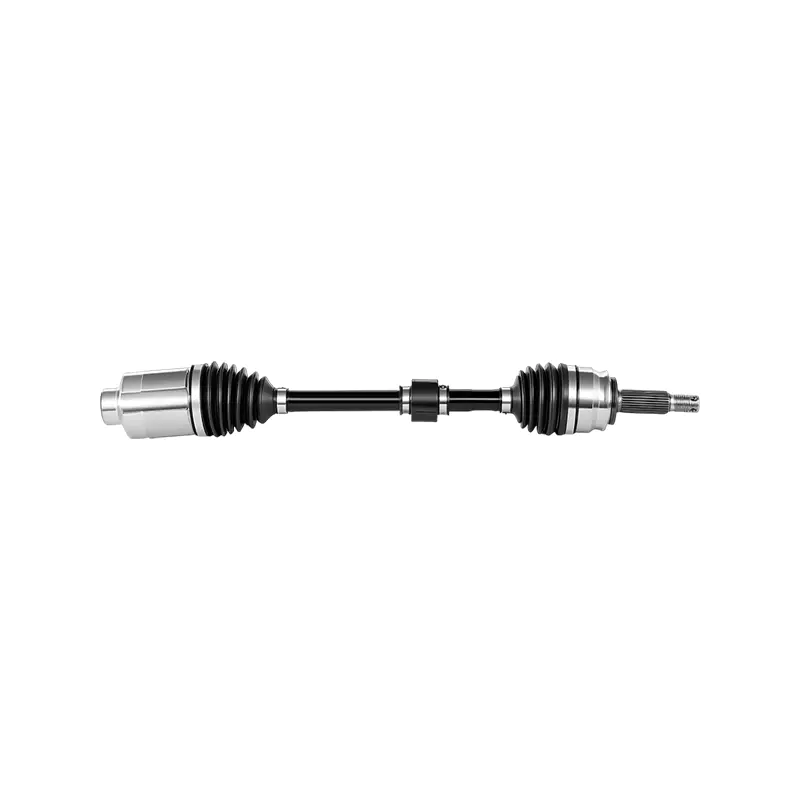
Varje drivaxel använder två leder med olika jobb. Utombordsleden, närmast hjulet, måste klara stora styrvinklar men mycket lite axiell rörelse. Den inre leden, närmare växellådan, hanterar mindre vinkel men måste klara den axelförkortning och förlängning som uppstår när fjädringen rör sig genom sin rörelse. Dessa två krav ledde till två breda gemensamma familjer.
| Ledtyp | Typiskt läge | Max artikulation | Axial Plunge |
|---|---|---|---|
| Fast (Rzeppa-stil) | Utombordare | 45 till 50 grader | Minimal |
| Stupande (stativ-stil) | Inombord | 20 till 26 grader | Upp till 50 mm |
| Dubbelförskjuten nedsänkning | Inombord, high-travel platforms | 22 till 24 grader | Upp till 60 mm |
Fasta leder använder en bur- och kularrangemang som håller mittpunkten stilla samtidigt som styrvinkeln ändras, vilket är anledningen till att de dominerar utombordsapplikationer på nästan alla framhjulsdrivna bilar. Stoppförband använder däremot stativlager eller förskjutna kulspår som låter axeln glida in och ut och absorberar längdförändringarna som skapas av upphängningsgeometrin utan att överföra den rörelsen till hjulnavet.
Att inte matcha dessa konstruktioner, till exempel att montera en lågfördjupning på en inombordsapplikation med ett långt upphängningsslag, är ett av de vanligaste inköpsmisstagen i eftermarknadsersättningsarbeten. Leden kan bulta ihop korrekt och till och med fungera under en kort period, men den kommer att binda eller gå sönder långt före det angivna serviceintervallet.
Burgeometri är en andra variabel som är lätt att förbise när man jämför fogar som annars ser identiska ut på ett specifikationsblad. Buren håller bollarna på plats samtidigt som de låter dem rulla i sina spår när leden artikulerar, och små skillnader i fickform eller fönstervinkel förändrar hur jämnt belastningen delas över kulan vid extrema styrvinklar. En bur designad med generös fönsterfrigång tenderar att köras svalare och tystare nära sin artikulationsgräns, vilket är viktigt för kompakta fordon som regelbundet styr nära fullt lås under låghastighetsmanövrering, såsom parkering. Omvänt kan en tightare burkonstruktion förbättra vridstyvheten på bekostnad av maximal vinkel, vilket är en rimlig avvägning för prestandaorienterade plattformar som sällan närmar sig fullt styrlås men som ser ett fortsatt högt vridmoment.
Materialval och tillverkningsprecision
Kulspåren, buren och den inre banan i en CV-led arbetar under upprepad punktbelastning vid hög rotationshastighet, så valet av legering och värmebehandlingsprocessen bestämmer utmattningslivslängden mer än nästan någon annan variabel. De flesta kvalitetsfogar använder mellankollegerat stål, härdat genom induktions- eller uppkolningsprocesser till en ythårdhet i intervallet 58 till 62 HRC, samtidigt som de behåller en tuffare, mer formbar kärna för att motstå brott under stötbelastning.
Utöver själva legeringen bestämmer dimensionell precision i kulspåren hur jämnt belastningen fördelas över de sex eller åtta kulorna i en typisk led. Spår bearbetade utanför acceptabel dimensionstolerans koncentrerar belastningen på ett mindre antal kontaktpunkter, vilket påskyndar ytans gropbildning och så småningom producerar det klickljud som de flesta förare associerar med en felaktig utombordsskarv. Ansedda tillverkningslinjer verifierar spårgeometrin med koordinatmätutrustning på provtagningsbasis, inte bara vid slutmonteringsinspektion.
Fettspecifikation behandlas ofta som en eftertanke under inköp, men det spelar en direkt roll i utmattningslivet vid sidan av metallurgin. CV-fogfett är formulerat med tillsatser för extrema tryck som är utformade för att bibehålla en skyddande film under de mycket höga kontakttrycken som genereras vid gränssnittet mellan kula och spår, förhållanden som ett chassifett för allmänt ändamål inte är byggt för att tåla. Tillsatspaketet måste också förbli stabilt över ett brett temperaturområde, eftersom en skarv nära avgaserna eller turboladdaren på vissa tvärgående motorlayouter kan se varaktiga temperaturer långt över vad en bagageutrymme nära hjulet någonsin skulle uppleva. Att granska fettdatabladet som levereras med en skarv, snarare än att anta att något tillverkarmärkt fett är likvärdigt, är en enkel kontroll som fångar ett överraskande antal undermåliga komponenter innan de når installationen.
Läsa varningstecken för CV-ledslitage
Slitage på en CV-led är progressivt och, i de flesta fall, detekterbart långt innan totalt fel. En trasig eller sprucken känga är den tidigaste och mest förebyggbara felpunkten, eftersom den tillåter fett att strömma ut och föroreningar att komma in, vilket dramatiskt accelererar slitaget på kulbanorna under.
När föroreningen väl börjar, accelererar slitaget snarare än att fortskrida med en jämn hastighet, vilket återspeglas i den branta kurvan som visas ovan när en fog passerar ungefär två tredjedelar av sin nominella livslängd. De mest tillförlitliga fältindikatorerna inkluderar:
- Ett rytmiskt klickande eller knäppande ljud under hårda svängar, vanligtvis pekar på en sliten utombordsled
- En klunkande känsla under acceleration eller inbromsning, ofta kopplad till förslitning inombords sjunkande led
- Synligt fett slungat runt insidan av ett hjul, vilket tyder på en trasig känga
- Vibrationer som ökar med fordonets hastighet, vilket kan peka på axelobalans efter ledslitage
Rutinmässig stövelinspektion under schemalagda serviceintervaller är fortfarande det enskilt mest kostnadseffektiva sättet att förhindra ett fullständigt ledbyte, eftersom en stövel ensam vanligtvis kostar en bråkdel av hela monteringen.
En användbar fältteknik för att isolera vilken led som genererar ett bullerklagomål är att köra fordonet i en långsam, snäv cirkel i båda riktningarna medan du lyssnar från ett öppet fönster, eftersom ett utombordsledproblem vanligtvis ger ett högre klick när du vänder bort från den drabbade sidan. Inombordsproblem med störtleder tenderar att vara svårare att isolera med enbart örat, och en inspektion av ett fordon med upphöjt fordon med hjulet lastat och olastat samtidigt som man kontrollerar spel vid ledhuset är i allmänhet mer tillförlitligt än att förlita sig på bullerplats under ett vägtest. Tekniker som arbetar med en stor mängd klagomål på drivlinan för ofta en enkel beslutslogg som kopplar samman brusmönstret, mätningen av laddat och obelastat spel och den eventuella grundorsaken, eftersom denna typ av intern registrering förbättrar diagnostiknoggrannheten över tid mycket mer än att förlita sig på ett enskilt symptom isolerat.
Jämföra CV Joint-typer över nyckelprestandamått
Vid angivande av en fog för en ny ansökan eller utvärdering av en cv-led för fordon leverantörens katalog tenderar tre prestandamått att betyda mest i praktiken: maximal vridningsvinkel, vridmomentkapacitet och buller-vibration-hårdhet vid motorvägshastighet. Diagrammet nedan rangordnar gemensamma gemensamma familjer över dessa tre faktorer på ett normaliserat index.
Fasta leder får högst poäng på det sammansatta indexet, till stor del på grund av deras breda artikulationsområde och låga NVH-signatur, vilket förklarar deras dominans på utombordspositioner över nästan alla passagerarplattformar. Korsfogar byter ut ett visst artikulationsområde för ett mer kompakt paket, som passar applikationer med snäva spelrum men generellt begränsar deras användning till plattformar med lägre vridmoment.
Det är värt att notera att det sammansatta indexet ovan är en generell teknisk jämförelse snarare än en rangordning av någon enskild leverantörs delar, och verkliga prestanda beror fortfarande mycket på materialkvaliteten och tillverkningstoleransen som diskuterats tidigare. Två leder av samma designfamilj kan ge märkbart olika utmattningsresultat beroende på värmebehandlingens konsistens, så fogtypen bör behandlas som ett startfilter för ett inköpsbeslut snarare än det sista ordet om vilken specifik del som ska köpas.
Ett praktiskt ramverk för inköp och leverantörsutvärdering
Upphandlingsteam utvärderar en ny cv gemensam leverantör dra nytta av en strukturerad kvalificeringssekvens snarare än att förlita sig på en enda provleverans. Flödet nedan beskriver en femstegsprocess som används i de flesta industriella inköpsprogram.
Granskning av materialcertifiering bör bekräfta legeringskvalitet, värmebehandlingsspecifikationer och hårdhetstestning snarare än att acceptera ett generiskt datablad. Bänktestning, som helst inkluderar en vridningsutmattningscykel och ett test av boot flex-life, ger en objektiv grund för att jämföra två leverantörer som erbjuder visuellt identiska delar. En anläggningsprocessrevision, även en avlägsen sådan som utförs genom videogenomgångar och processdokumentation, avslöjar om inspektionen sker i rätt skeden snarare än bara vid slutförpackningen.
| Utvärderingskriterium | Vikt | Vad ska verifieras |
|---|---|---|
| Material spårbarhet | 25 procent | Brukscertifikat matchade med batchnummer |
| Dimensionell konsistens | 25 procent | CMM rapporterar över flera produktionspartier |
| Utmattningstestdata | 20 procent | Oberoende eller tredje parts cykeltestning |
| Stövel och fettkvalitet | 15 procent | Flex-livslängd och fettspecifikationsblad |
| Leveranskonsistens | 15 procent | Prestanda i tid över de senaste beställningarna |
Total ägandekostnad: Pris kontra långsiktigt värde
Det lägsta enhetspriset ger sällan den lägsta totala kostnaden när garantianspråk, arbete för för tidigt byte och driftstopp är inräknade. Jämförelsen nedan illustrerar hur felfrekvensen inom ett klassificerat servicefönster flyttar den effektiva kostnaden per enhet över tre prisnivåer.
Budget-tier parts often carry an acquisition price 20 to 30 percent below mid-tier options, but a higher early-life failure rate frequently erases that saving within the first two service intervals once labor is included. Fleet operators and manufacturers with predictable duty cycles generally find that mid-tier or premium components, sourced from suppliers who can demonstrate consistent fatigue test data, produce a lower cost per mile of service even though the sticker price is higher.
A useful way to frame this decision internally is to calculate cost per mile of expected service life rather than cost per unit, factoring in labor hours for both the original installation and any expected early replacement. For a fleet running dozens or hundreds of vehicles, even a modest difference in early-life failure rate compounds quickly, since each unplanned replacement also carries a scheduling cost in the form of vehicle downtime that does not show up on a parts invoice. Building this calculation into a standard purchasing template, rather than comparing unit prices in isolation, tends to shift sourcing decisions toward suppliers who can substantiate their reliability claims with test data rather than marketing language alone.
Installationsmetoder som förlänger livslängden
Även en vältillverkad skarv kan misslyckas tidigt om installationsmetoderna är inkonsekventa. En kort lista över vanor skiljer installationer som når full livslängd från de som inte gör det:
- Packa skarven med det fett som anges av tillverkaren snarare än ett generiskt chassifett, eftersom tillsatspaketen skiljer sig åt beroende på tillämpning
- Dra åt axelmuttern till det angivna värdet med en kalibrerad skiftnyckel istället för en slagpistol inställd på känsla
- Inspektera stövelklämmorna så att de sitter jämnt och bekräfta att ingen klämning inträffade under återmontering
- Vrid styrningen genom fullt lås i båda riktningarna efter installationen för att kontrollera om det fastnar innan vägprovning
- Registrera installationens körsträcka så att framtida startinspektioner kan schemaläggas mot en känd baslinje
These steps take only a few extra minutes per axle but meaningfully reduce warranty claim rates in fleet and repair shop settings, since a large share of early joint failures trace back to grease contamination or incorrect torque rather than the component itself.
Shops that track installation quality alongside part performance often find the two are difficult to separate when analyzing warranty claims, which is another reason a consistent installation checklist pays for itself over a large volume of work rather than only on an occasional repair.
Vanliga frågor
F1: Hur länge ska en CV-led hålla under normala körförhållanden?
Most joints are rated for well beyond 100,000 miles when the boot remains intact and factory-specified grease is used, though duty cycle, road salt exposure, and driving style all influence actual service life.
F2: Kan en trasig CV-stövel repareras utan att hela leden byts ut?
A boot can sometimes be replaced on its own if it is caught early and the joint has not yet been exposed to contamination, but once grit has entered the ball tracks, replacing only the boot will not restore full service life.
F3: Är ett klickljud alltid ett tecken på fel på utombordaren?
A clicking noise during turns is one of the most reliable indicators of outboard joint wear, though it is worth confirming that the noise changes with turning direction and steering angle before ordering a replacement part.
F4: Utsätter fyrhjulsdrivna fordon mer stress på CV-lederna än framhjulsdrivna fordon?
All-wheel-drive systems can subject rear or center joints to different torque patterns, but the stress placed on any individual joint depends more on articulation angle and torque delivery than on drivetrain layout alone.
F5: Vilket är det vanligaste misstaget när man köper ersättningsfogar i bulk?
Selecting parts based on price and part-number match alone, without reviewing material certification or requesting fatigue test data, is the most frequent cause of inconsistent quality across a bulk order.
F6: Påverkar fogmaterialkvaliteten priset på ett meningsfullt sätt?
Case-hardened alloy steel with verified heat treatment typically costs more than through-hardened alternatives, but the difference is usually a small fraction of total unit cost relative to the reliability gain it provides.
- Email: zyqya@qq.com
- Tel: +86-576-87209702
- Mob: +86-13906546241
- Sales Tel: +86-15098852690/19861808468
- Whatsapp: +86-13656869496
- Add: Nr. 9 Xingyuan Road, Farm Automobile and Motorcycle Park, Yuhuan City, Zhejiang-provinsen, Kina
Upphovsrätt © Yuhuan Bayzo Machinery Co., Ltd. Alla rättigheter reserverade.
OEM/ODM leverantörer av drivlinakomponenter